Плита плазмою, точні деталі лазером
Товсту опорну плиту ріжуть плазмою, а кронштейни, фланці та пластини того самого вузла — лазером, бо їм потрібні рівні отвори.
Лазерна чи плазмова різка металу: лазер обирають для точних деталей з тонкого та середнього листа, плазму — для товстих плит і простих заготовок. На листі 1 мм метр різу коштує однаково, близько 10 грн.
Опубліковано 14.10.2026 · Автор: CMW
Вибір між лазером і плазмою визначають товщина листа, найменший отвір, допуск і те, що буде з деталлю далі. Волоконний лазер дає різ завширшки 0,1–0,4 мм і допуск близько ±0,1 мм. Найменший отвір у нього приблизно дорівнює товщині листа, тому лазер обирають для кронштейнів, корпусів і панелей з тонкого та середнього листа. Звичайна плазма ріже ширше та грубіше: допуск ±0,5–1 мм, найменший отвір — 1,5–2 товщини листа. Зате за прайсами українських цехів метр плазмового різу в 2–3 рази дешевший за лазерний на товщинах 3–20 мм, тому плазма виграє на товстих плитах і простих заготовках.
Різниця між лазерною і плазмовою різкою починається з того, чим плавлять метал. Волоконний лазер веде сфокусований промінь діаметром у частки міліметра, а допоміжний газ видуває розплав із різу: зазвичай кисень для чорної сталі, азот для нержавійки та алюмінію. Різ вузький, зона термічного впливу мала, кромка майже без конусу.
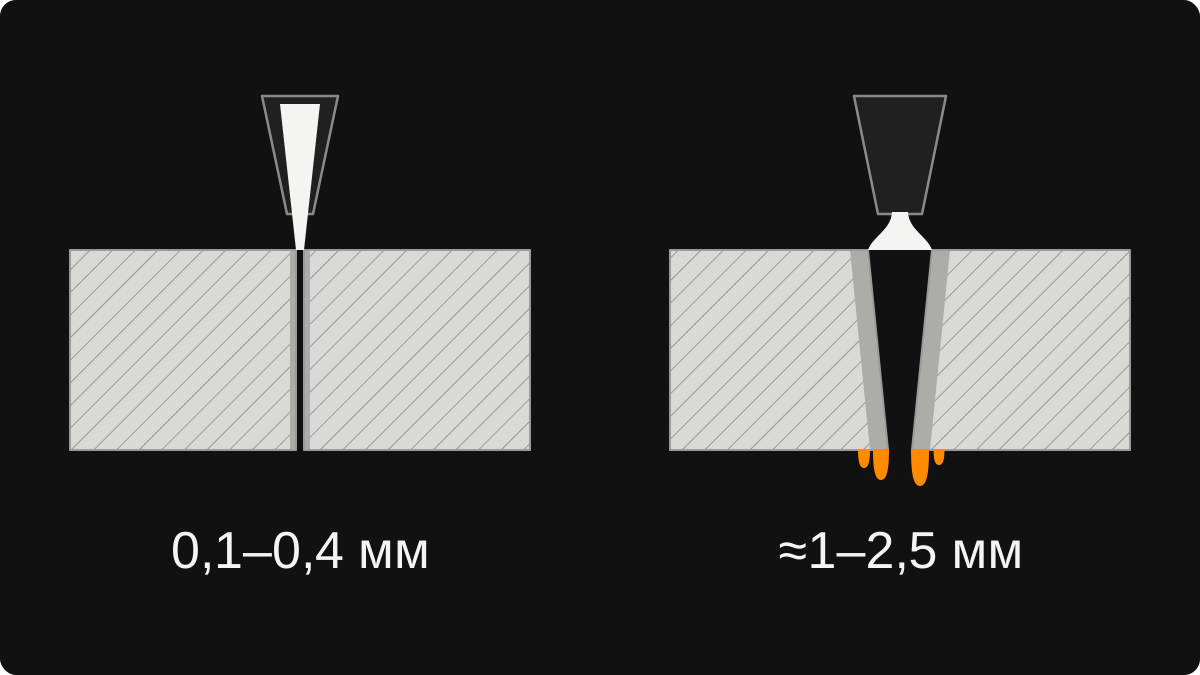
Плазмова різка металу працює від електричної дуги. У плазмотроні (різаку плазморіза) дуга між електродом і листом розігріває струмінь газу до стану плазми, і цей струмінь проплавляє метал. Він ширший за лазерний промінь: різ виходить завширшки 1–2,5 мм, а на плиті — до 5 мм. Кромка має помітніший конус, зона нагріву ширша, тому тонкий лист може повести. Дуга замикається через лист, тож плазма ріже лише струмопровідні матеріали, тобто метали. Звідси різниця в ширині різу, допуску, найменшому отворі, стані кромки та ціні.
Порівнюємо волоконний лазер зі звичайною та HD-плазмою на вуглецевій сталі. HD-плазма (high definition) — системи зі стисненою дугою та точнішим керуванням газом, такого обладнання мають не всі цехи. Діапазони товщин і шкалу кута кромки взято зі стандарту ISO 9013:2017, ширину різу, допуски та отвори — з відкритих даних виробників (Kjellberg, Hypertherm). Решта — типові значення, тож конкретний верстат може відрізнятися.
| Лазер | Плазма звичайна | Плазма HD | |
|---|---|---|---|
| Діапазон товщин за ISO 9013:2017 | 0,5–32 мм | 0,5–150 мм | 0,5–150 мм |
| Де вигідна | тонкий і середній лист | від 10–15 мм | від 10–15 мм, кромка краща |
| Ширина різу | 0,1–0,4 мм | 1–2,5 мм, на плиті до 5 мм | як у звичайної |
| Допуск | ±0,1 мм | ±0,5–1 мм | ±0,2–0,5 мм |
| Кут кромки, діапазон ISO 9013 | 1–2 | гірший, ніж у HD | 2–4 |
| Найменший отвір | ≈ товщина листа | 1,5–2 товщини листа | до 1:1 (окремі системи) |
| Кромка | чиста, без задирок; на кисні — оксидна плівка | задирки та напливи знизу, часто потрібна зачистка | задирок менше, ніж у звичайної |
| Фаска під зварювання | зазвичай прямий торець, фаска окремою операцією | поворотна голова, до 45–50° | як у звичайної |
| Стан листа | чистий, без іржі та праймеру | іржа та праймер допустимі | як у звичайної |
| Метали | сталь, нержавійка, алюміній; мідь і латунь тонким листом | лише струмопровідні | як у звичайної |
| Зазор між деталями | менший: різ вужчий | більший: ширший різ і конус | як у звичайної |
| Типовий лист або стіл | 1500×3000 мм | часто 2000×6000 мм | як у звичайної |
| Ціна метра, сталь 10 мм | ≈65 грн | ≈28 грн | — |
З товщиною лазер дорожчає швидше за плазму: на листі 1 мм метр різу в обох коштує близько 10 грн, на 3–5 мм лазер удвічі дорожчий, на 10 мм — у 2,3 раза, на 20 мм — у 2,9 раза. Розрив зростає здебільшого через швидкість: з товщиною лазер сповільнюється різкіше, ніж плазма. На тонкому листі порівняння цін мало що означає: за даними Kjellberg, плазма гірше підходить для тонкого листа через потужну дугу та ширший різ.
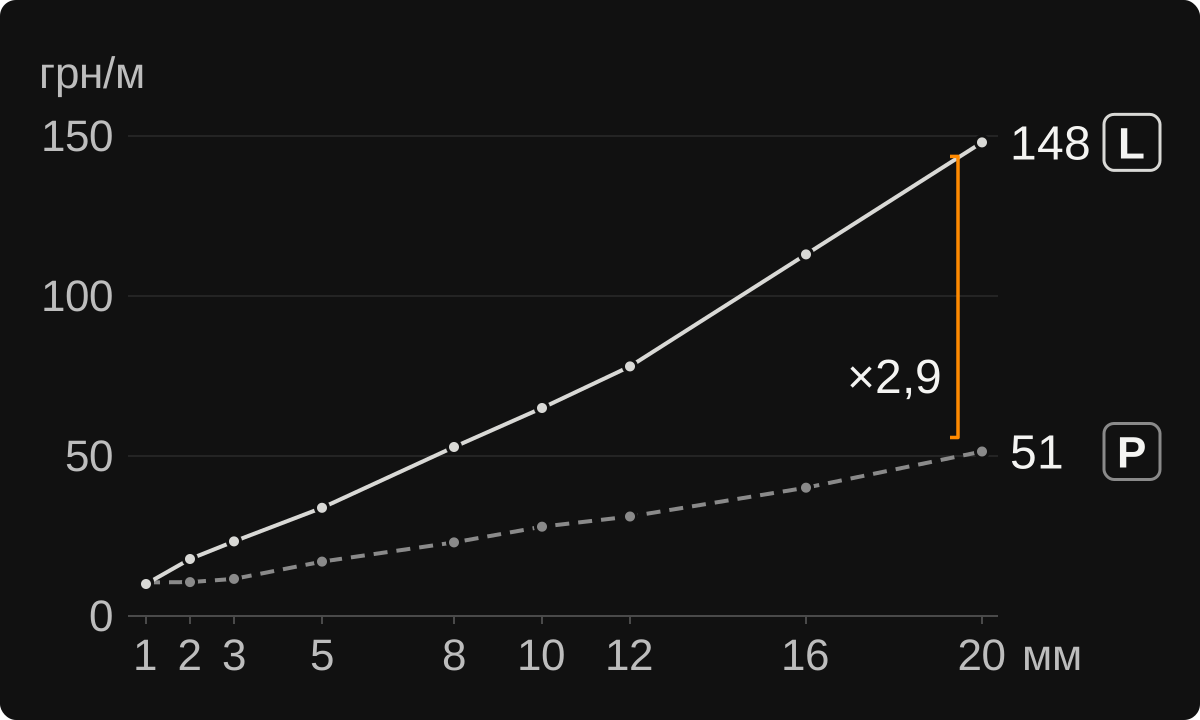
Дані — медіани публічних прайсів: до 14 для лазерної різки (на 12 мм — 11) і 8 для плазмової. На 16 та 20 мм лазерних прайсів лише п'ять і чотири відповідно, тому ці дві цифри менш певні. На 25–30 мм прайсів лазера майже не трапляється, а плазма коштує від 43 до 108 грн/м залежно від цеху та товщини.
Ціна метра різу чорної сталі, медіани публічних прайсів, грн/м без металу та врізок, орієнтовно.
| Чорна сталь, мм | Лазер | Плазма | Лазер / плазма |
|---|---|---|---|
| 1 | 10 | 10,5 | ×1,0 |
| 2 | 17,8 | 10,6 | ×1,7 |
| 3 | 23,3 | 11,6 | ×2,0 |
| 5 | 33,8 | 17 | ×2,0 |
| 8 | 52,8 | 23 | ×2,3 |
| 10 | 65 | 27,9 | ×2,3 |
| 12 | 78 | 31,1 | ×2,5 |
| 16 | 113 | 40,1 | ×2,8 |
| 20 | ≈148 | 51,4 | ×2,9 |
У CMW лазерна різка чорної сталі 1 мм коштує від 6 грн/м, повний тариф за металами та товщинами — на сторінці лазерної різки: ціна лазерної різки за метр.
Метр різу — лише частина рахунку. Ціну деталі формують ще п'ять складових, і на лазері та плазмі вони важать по-різному.
Порахуємо дві деталі за медіанами з таблиці, без вартості металу. Довжину різу беремо за периметром усіх контурів і додаємо врізку на кожен контур; ціни метра та врізок наведено вище.
| Деталь | Різ | Лазер | Плазма | Висновок |
|---|---|---|---|---|
| Плита: сталь 20 мм, 300×300 мм, 4 отвори Ø40 мм | 1,703 м, 5 врізок | 252 + 74 = 326 грн | 87,5 + 46,2 ≈ 134 грн | Ø40 мм — це 2 товщини листа, отвори під болти із зазором. Плазма дешевша приблизно в 2,4 раза |
| Кронштейн: сталь 5 мм, 150×100 мм, 6 отворів Ø6 мм | 0,613 м, 7 врізок | 20,7 + 23,7 ≈ 44 грн | 10,4 + 15,9 ≈ 26 грн, плюс свердління 6 отворів | Ø6 мм — це 1,2 товщини листа: звичайна плазма рівного отвору не дасть, допуск ±0,5–1 мм замість ±0,1 мм. Лазер дорожчий на 18 грн, зате без другої операції |
Ціни в таблиці — за одну деталь у складі партії. Більшість цехів мають мінімальну суму замовлення, тому окремо замовляти одну таку деталь невигідно.
Надішліть DXF, DWG, PDF або фото ескізу та напишіть, який метал, якої товщини і скільки штук. Відповідаємо в робочий час.
Що краще — лазерна чи плазмова різка, залежить від чотирьох ознак: товщина листа, найменший отвір, допуск і те, що станеться з деталлю після різки.
Які метали та до яких товщин ріжемо в CMW — на сторінці послуги: лазерна різка металу.
Це залежить від критерію. За ціною метра в українських прайсах плазма вдвічі дешевша вже з 3 мм. За швидкістю та витратами джерела називають межу від 10–15 до 25 мм, а точну цифру задає потужність лазера.
Kjellberg, виробник плазмових систем, вважає, що плазма виграє за швидкістю та ефективністю з 10–15 мм, Hypertherm — із понад 10 мм. За оглядом у Welding Digest (видання Американського товариства зварювання, AWS), який написав фахівець Hypertherm, експлуатаційні витрати плазми нижчі, коли товщина сягає 12–25 мм. IPG, виробник волоконних лазерів, пише, що потужні лазери (від 40 кВт) майже завжди ріжуть швидше за плазму на товщинах 10–40 мм. На потужності 30 кВт і нижче плазма виграє, але лише на товстому листі.
Усі чотири джерела — виробники обладнання або їхні фахівці, тому незалежну перевірку дають прайси цехів, наведені вище. Біля межі товщини для своєї потужності лазер залишає грубішу кромку. На лазерах 3 кВт у CMW ріжемо сталь до 12 мм; для товстішого листа є лазер 12 кВт, граничну товщину назвемо в розрахунку.
Чи підійде плазма, видно з трьох параметрів креслення: найменший отвір, кут кромки та допуск розмірів.
Найменший отвір зручно міряти відношенням діаметра до товщини листа: 1:1 означає, що діаметр дорівнює товщині. Лазер вирізає отвори приблизно 1:1. Звичайна плазма дає рівний отвір, коли діаметр не менший за 1,5–2 товщини листа: у листі 10 мм це Ø15–20 мм. Менші отвори виходять конічними та потребують свердла.
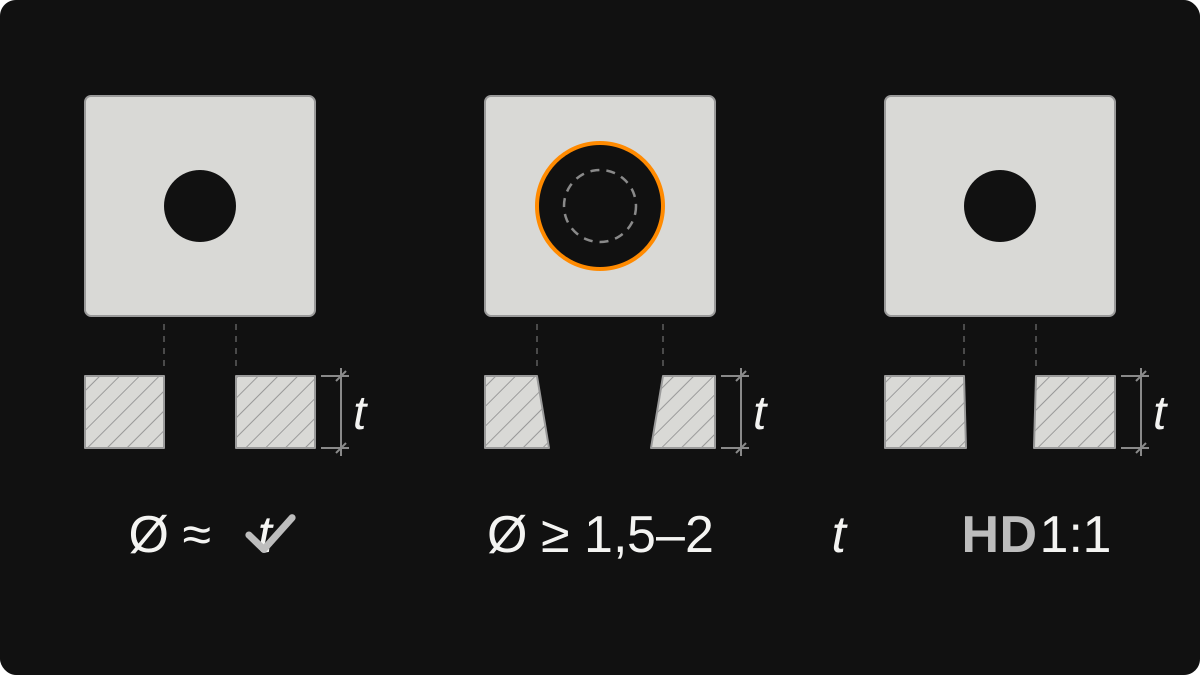
HD-плазма наближається до лазера. Hypertherm заявляє, що технологія True Hole дає на вуглецевій сталі отвори «під болт» з діаметром, що дорівнює товщині листа (1:1). Kjellberg для своїх систем називає 0,75:1 на листі від 5 мм. Це заяви виробників для окремих систем, тож у цеху з плазмою запитайте, на якому обладнанні він ріже та який найменший отвір гарантує.
Кромка не ідеально вертикальна: різ трохи звужується донизу, і відхилення від прямого кута називають конусністю. ISO 9013:2017 ділить відхилення від перпендикулярності на діапазони від 1 (найточніший) до 5. Kjellberg відносить лазер до діапазону 1, а HD-плазму — до 2–4. Hypertherm називає для своєї плазми X-Definition діапазон 2 на листі до 10 мм і 3 на товщому. На товстому листі кромка лазера гіршає, тому в таблиці для нього вказано 1–2.
Для сучасної плазми Kjellberg називає відхилення близько 2°. За формулою «товщина × tg 2°» це 0,35 мм різниці між верхом і низом кромки на листі 10 мм і 0,7 мм на листі 20 мм. Дуга тягнеться за плазмотроном, тому дрібні контури та внутрішні кути плазма трохи заокруглює. Якщо складання залежить від перпендикулярності, пропишіть у кресленні діапазон за ISO 9013 або допуск перпендикулярності в міліметрах.
Зварювання. Плазма на стисненому повітрі насичує кромку вуглецевої сталі азотом. Під час зварювання він виділяється з розплаву, і в шві з'являються пори, тому шар знімають шліфуванням перед швом. Про лазерну кромку виробники розходяться: IPG вважає її часто готовою до зварювання, Kjellberg пише про стійку оксидну плівку, яку перед зварюванням або покриттям знімають. Різниця — у газі: азот лишає кромку світлою, кисень дає оксид.
Порошкове фарбування. Оксидна плівка після різу киснем на чорній сталі гірше тримає порошкову фарбу. Рішення: різати азотом (кромка світла, але газ дорожчий) або зняти оксид дробоструминною обробкою чи травленням. Якщо деталь піде на фарбування, напишіть про це в заявці: ми врахуємо це в розрахунку.
Фаски. Плазма з поворотною головою ріже фаску під зварювання до 45–50°. Лазерний торець зазвичай прямий, фаску знімають окремою операцією, наприклад фрезером.
Можна. Кожну деталь вузла ріжуть тим способом, який дає потрібну точність дешевше.
Товсту опорну плиту ріжуть плазмою, а кронштейни, фланці та пластини того самого вузла — лазером, бо їм потрібні рівні отвори.
Плазма дає контур із припуском, а отвори та посадкові площини доводять свердлом і фрезером.
Коли допуск жорсткіший за ±0,1 мм, деталь ріжуть лазером із припуском і доводять на фрезері. У CMW точність позиціонування фрезерного ЧПУ — 0,05 мм: фрезерування металу на ЧПУ.
У CMW після лазера деталь гнуть на листозгинальних верстатах до 2500 мм. Зварюють лазерним або звичайним зварюванням, фарбують порошком у печі до 7 м. Докладніше — про гнуття, зварювання та порошкове фарбування після різки.
Ми ріжемо лазером: тонкі та середні деталі вузла поріжемо в CMW, а якщо в комплекті є товста плита, для якої вигідніша плазма, скажемо про це під час розрахунку.
Гідроабразивна різка — це струмінь води з абразивом без нагріву. Вона бере практично будь-який матеріал і не змінює структуру металу, але повільніша та дорожча за лазер і плазму, тому її обирають, коли нагрівання неприпустиме. Газокисневе різання потрібне для дуже товстої сталі: ISO 9013 охоплює для нього 3–300 мм, кромка груба, а зона нагріву велика. Гільйотина ріже лише прямі лінії, зате швидко: нею нарізають смуги та прямокутні заготовки. Параметри цих способів поруч із лазером — на сторінці лазерної різки: гідроабразив і гільйотина в порівнянні.
Сім пунктів допоможуть вибрати спосіб різки та швидко отримати розрахунок.
Є креслення. Надішліть DXF, DWG або PDF у масштабі 1:1 і напишіть, який потрібен допуск і яка кромка. Вимоги до файлу: як підготувати креслення, а для лазера — макет і DXF для лазерної різки.
Немає креслення. Надішліть фото, ескіз або опис: простий ескіз конструктор переведе в DXF безкоштовно.
Недоліки плазмової різки металу — широкий різ і грубіша кромка: допуск ±0,5–1 мм, конус, задирки знизу, найменший отвір 1,5–2 товщини листа. На повітрі кромка вуглецевої сталі насичується азотом, і це дає пори в зварному шві. Дрібні деталі та точні посадки звичайною плазмою зазвичай не роблять.
Недоліки лазерної різки — вища ціна метра від 3 мм та вимоги до листа. За ринковими прайсами лазерний різ у 2–3 рази дорожчий за плазмовий. Біля межі потужності кромка грубішає, лист має бути чистим, без іржі та праймеру, а розмір деталі обмежений полем верстата: у CMW це 1500×3000 мм.
Неметали волоконним лазером зазвичай не ріжуть. Фанеру, МДФ, акрил і пластик ми ріжемо фрезером з ЧПУ, а лазером по них гравіюємо. Наш волоконний лазер ріже метал: сталь, нержавійку, алюміній, оцинковку, латунь і мідь. Плазма теж потребує струмопровідного матеріалу, тому неметали їй недоступні.
Метр плазмової різки металу коштує за публічними прайсами українських цехів близько 10–11 грн на листі 1–2 мм, 28 грн на 10 мм і 51 грн на 20 мм. Це медіани без металу та врізок, орієнтовно. Врізка на 20 мм додає близько 9 грн за кожен контур.
Лазер і плазма ріжуть листи від 0,5 мм, але верхня межа різна: ISO 9013:2017 класифікує якість лазерного різу до 32 мм, плазмового — до 150 мм, хоча потужні лазери ріжуть і товстіше. На лазерах 3 кВт у CMW ріжемо сталь до 12 мм, нержавійку та алюміній до 8 мм, а товстіший метал — на лазері 12 кВт. Граничну товщину назвемо в розрахунку.
Не знайшли відповіді? Напишіть у Telegram або зателефонуйте.
Надішліть креслення, фото або опис деталі: у робочий час відповімо за 30 хвилин і назвемо ціну різки.