Плита плазмой, точные детали лазером
Толстую опорную плиту режут плазмой, а кронштейны, фланцы и пластины того же узла — лазером, потому что им нужны ровные отверстия.
Что лучше, плазменная или лазерная резка металла: лазер выбирают для точных деталей из тонкого и среднего листа, плазму — для толстых плит и простых заготовок. На листе 1 мм метр реза стоит одинаково, около 10 грн.
Опубликовано 14.10.2026 · Автор: CMW
Что выбрать — плазменная или лазерная резка металла — зависит от толщины листа, минимального отверстия, допуска и того, что будет с деталью дальше. Волоконный лазер даёт рез шириной 0,1–0,4 мм и допуск около ±0,1 мм. Минимальное отверстие у него примерно равно толщине листа, поэтому лазер выбирают для кронштейнов, корпусов и панелей из тонкого и среднего листа. Обычная плазма режет шире и грубее: допуск ±0,5–1 мм, минимальное отверстие — 1,5–2 толщины листа. Зато по прайсам украинских цехов метр плазменного реза в 2–3 раза дешевле лазерного на толщинах 3–20 мм. На толстых плитах и простых заготовках выигрывает плазма.
Разница между плазменной и лазерной резкой начинается с источника тепла. Волоконный лазер плавит металл сфокусированным лучом диаметром в доли миллиметра, а вспомогательный газ выдувает расплав из реза: обычно кислород для чёрной стали, азот для нержавейки и алюминия. Рез узкий, зона термического влияния небольшая, кромка почти без конуса.
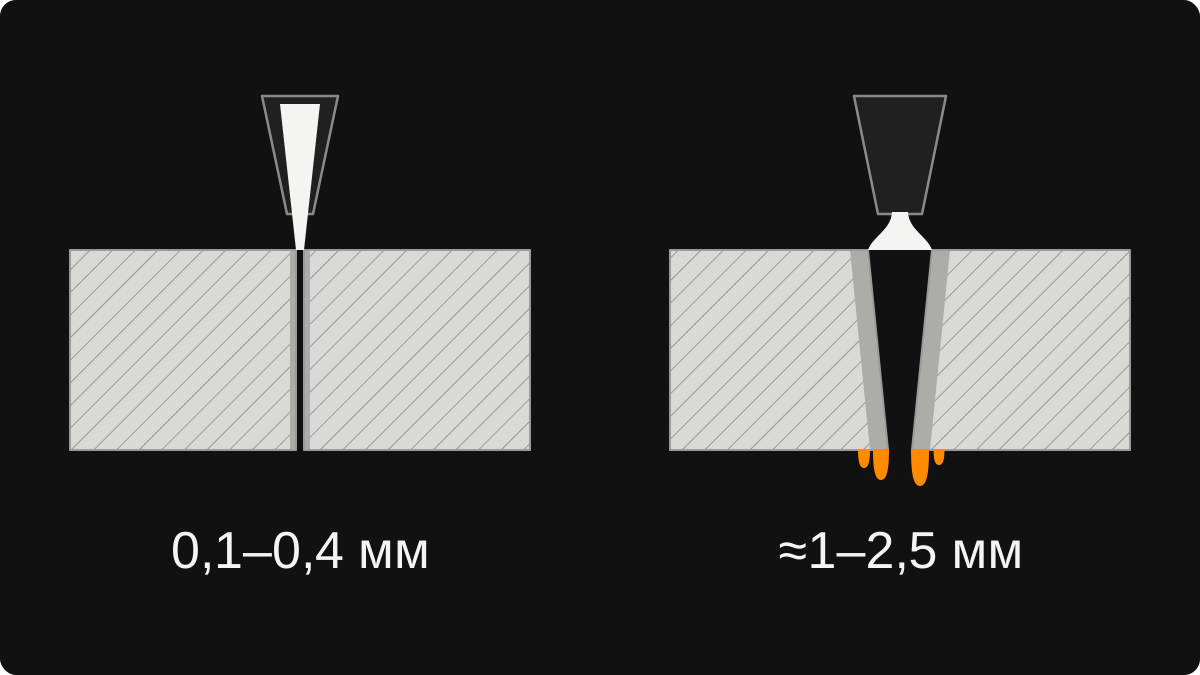
Плазменная резка металла основана на электрической дуге. В плазмотроне (резаке плазмореза) дуга между электродом и листом разогревает струю газа до состояния плазмы, и эта струя проплавляет металл. Она шире лазерного луча: рез получается шириной 1–2,5 мм, на плите — до 5 мм. На кромке заметнее конус, зона нагрева шире, поэтому тонкий лист может повести. Дуга замыкается через лист, так что плазма режет только токопроводящие материалы, то есть металлы. Отсюда разница в ширине реза, допуске, минимальном отверстии, состоянии кромки и цене.
Сравниваем волоконный лазер с обычной и HD-плазмой на углеродистой стали. HD-плазма (high definition) — системы со сжатой дугой и более точным управлением газом; такое оборудование есть не во всех цехах. Диапазоны толщин и угла кромки взяты из стандарта ISO 9013:2017. Ширина реза, допуски и отверстия — из открытых данных производителей (Kjellberg, Hypertherm). Остальное — типовые значения: конкретный станок может отличаться.
| Лазер | Плазма обычная | Плазма HD | |
|---|---|---|---|
| Диапазон толщин по ISO 9013:2017 | 0,5–32 мм | 0,5–150 мм | 0,5–150 мм |
| Где выгодна | тонкий и средний лист | от 10–15 мм | от 10–15 мм, кромка лучше |
| Ширина реза | 0,1–0,4 мм | 1–2,5 мм, на плите до 5 мм | как у обычной |
| Допуск | ±0,1 мм | ±0,5–1 мм | ±0,2–0,5 мм |
| Угол кромки, диапазон ISO 9013 | 1–2 | хуже, чем у HD | 2–4 |
| Минимальное отверстие | ≈ толщина листа | 1,5–2 толщины листа | до 1:1 (отдельные системы) |
| Кромка | чистая, без заусенцев; на кислороде — оксидная плёнка | заусенцы (грат) и наплывы снизу, часто нужна зачистка | заусенцев меньше, чем у обычной |
| Фаска под сварку | обычно прямой торец, фаска отдельной операцией | поворотная голова, до 45–50° | как у обычной |
| Состояние листа | чистый, без ржавчины и праймера | ржавчина и праймер допустимы | как у обычной |
| Металлы | сталь, нержавейка, алюминий; медь и латунь тонким листом | только токопроводящие | как у обычной |
| Зазор между деталями | меньше: рез уже | больше: шире рез и конус | как у обычной |
| Типовой лист или стол | 1500×3000 мм | часто 2000×6000 мм | как у обычной |
| Цена метра, сталь 10 мм | ≈65 грн | ≈28 грн | — |
С ростом толщины лазер дорожает быстрее плазмы: на листе 1 мм метр реза у обеих стоит около 10 грн, на 3–5 мм лазер вдвое дороже, на 10 мм — в 2,3 раза, на 20 мм — в 2,9 раза. Разрыв растёт в основном из-за скорости: с толщиной лазер замедляется резче, чем плазма. Для тонкого листа сравнение цен мало что значит: по данным Kjellberg, плазма хуже подходит для него из-за мощной дуги и более широкого реза.
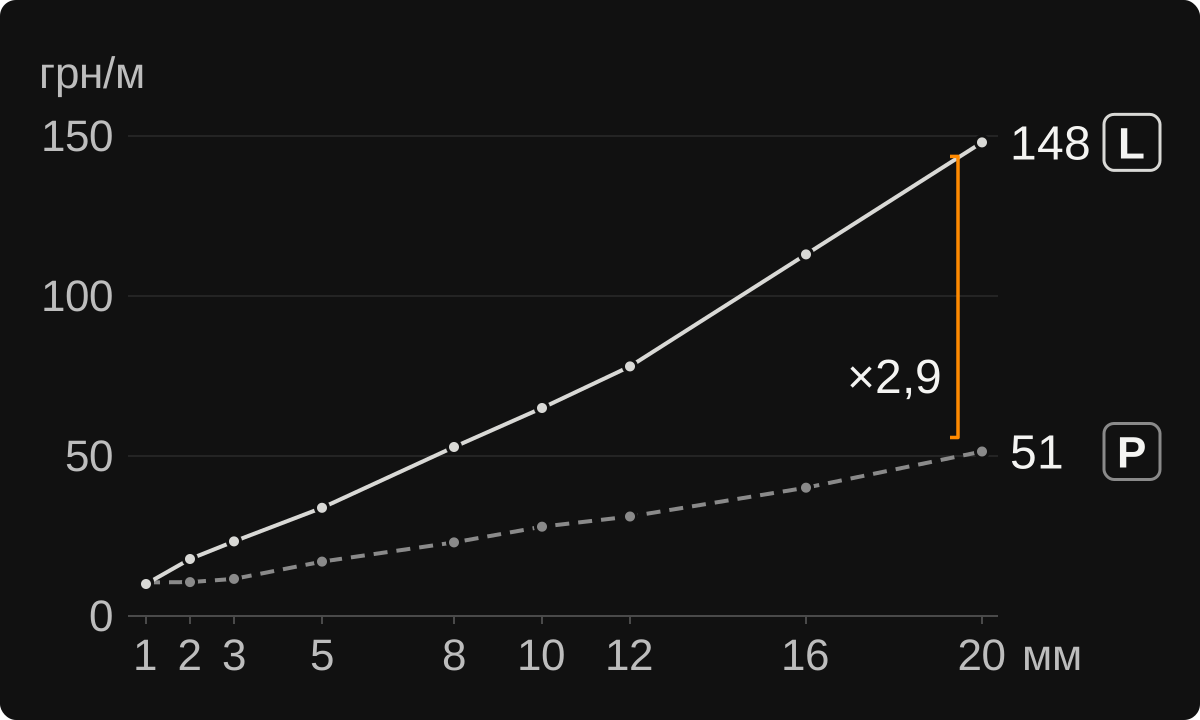
Цены на графике и в таблице — медианы публичных прайсов: лазерных до 14 (на 12 мм — 11), плазменных 8. На 16 и 20 мм лазерных прайсов пять и четыре: эти цифры менее надёжны. На 25–30 мм лазерные прайсы почти не встречаются, а плазма стоит от 43 до 108 грн/м в зависимости от цеха и толщины.
Цена метра реза чёрной стали, грн/м без металла и врезок, ориентировочно.
| Чёрная сталь, мм | Лазер | Плазма | Лазер / плазма |
|---|---|---|---|
| 1 | 10 | 10,5 | ×1,0 |
| 2 | 17,8 | 10,6 | ×1,7 |
| 3 | 23,3 | 11,6 | ×2,0 |
| 5 | 33,8 | 17 | ×2,0 |
| 8 | 52,8 | 23 | ×2,3 |
| 10 | 65 | 27,9 | ×2,3 |
| 12 | 78 | 31,1 | ×2,5 |
| 16 | 113 | 40,1 | ×2,8 |
| 20 | ≈148 | 51,4 | ×2,9 |
В CMW лазерная резка чёрной стали 1 мм стоит от 6 грн/м; полный тариф по металлам и толщинам — на странице лазерной резки: цена лазерной резки за метр.
Метр реза — лишь часть счёта. Цену детали формируют ещё пять составляющих, причём для лазера и плазмы их вклад разный.
Посчитаем две детали по медианам из таблицы, без стоимости металла. Длина реза — периметр всех контуров, врезка — на каждый контур; цены метра и врезок указаны выше.
| Деталь | Рез | Лазер | Плазма | Вывод |
|---|---|---|---|---|
| Плита: сталь 20 мм, 300×300 мм, 4 отверстия Ø40 мм | 1,703 м, 5 врезок | 252 + 74 = 326 грн | 87,5 + 46,2 ≈ 134 грн | Ø40 мм — это 2 толщины листа, отверстия под болты с зазором. Плазма дешевле примерно в 2,4 раза |
| Кронштейн: сталь 5 мм, 150×100 мм, 6 отверстий Ø6 мм | 0,613 м, 7 врезок | 20,7 + 23,7 ≈ 44 грн | 10,4 + 15,9 ≈ 26 грн, плюс сверление 6 отверстий | Ø6 мм — это 1,2 толщины листа: обычная плазма ровного отверстия не даст, допуск ±0,5–1 мм вместо ±0,1 мм. Лазер дороже на 18 грн, зато без второй операции |
Цены в таблице — за одну деталь в составе партии. У большинства цехов есть минимальная сумма заказа, поэтому заказывать одну такую деталь отдельно невыгодно.
Пришлите DXF, DWG, PDF или фото эскиза и напишите, какой металл, какой толщины и сколько штук. Отвечаем в рабочее время.
Что лучше, плазменная или лазерная резка металла, зависит от четырёх признаков: толщины листа, минимального отверстия, допуска и того, что станет с деталью после резки.
Какие металлы и до каких толщин режем в CMW — на странице услуги: лазерная резка металла.
Ответ зависит от критерия. По цене метра в украинских прайсах плазма вдвое дешевле уже с 3 мм. По скорости и затратам источники называют границу от 10–15 до 25 мм, а точную цифру задаёт мощность лазера.
Kjellberg, производитель плазменных систем, считает, что плазма выигрывает по скорости и эффективности с 10–15 мм, Hypertherm — свыше 10 мм. По обзору в Welding Digest (издание Американского общества сварки, AWS), который написал специалист Hypertherm, эксплуатационные расходы плазмы ниже при толщине 12–25 мм. IPG, производитель волоконных лазеров, пишет, что мощные лазеры (от 40 кВт) почти всегда режут быстрее плазмы на толщинах 10–40 мм. При мощности 30 кВт и ниже плазма выигрывает, но только на толстом листе.
Все четыре источника — производители оборудования или их специалисты, поэтому независимую проверку дают прайсы цехов из таблицы цен. Если толщина близка к пределу мощности лазера, кромка получается грубее. На лазерах 3 кВт в CMW режем сталь до 12 мм; для более толстого листа есть лазер 12 кВт, предельную толщину назовём при расчёте.
Подойдёт ли плазма, видно по трём параметрам чертежа: минимальное отверстие, угол кромки и допуск на размеры.
Минимальное отверстие удобно измерять отношением диаметра к толщине листа: 1:1 — диаметр равен толщине. Для лазера минимум — примерно 1:1. Обычная плазма даёт ровное отверстие, когда диаметр не меньше 1,5–2 толщины листа: в листе 10 мм это Ø15–20 мм. Меньшие отверстия выходят коническими, их приходится досверливать.
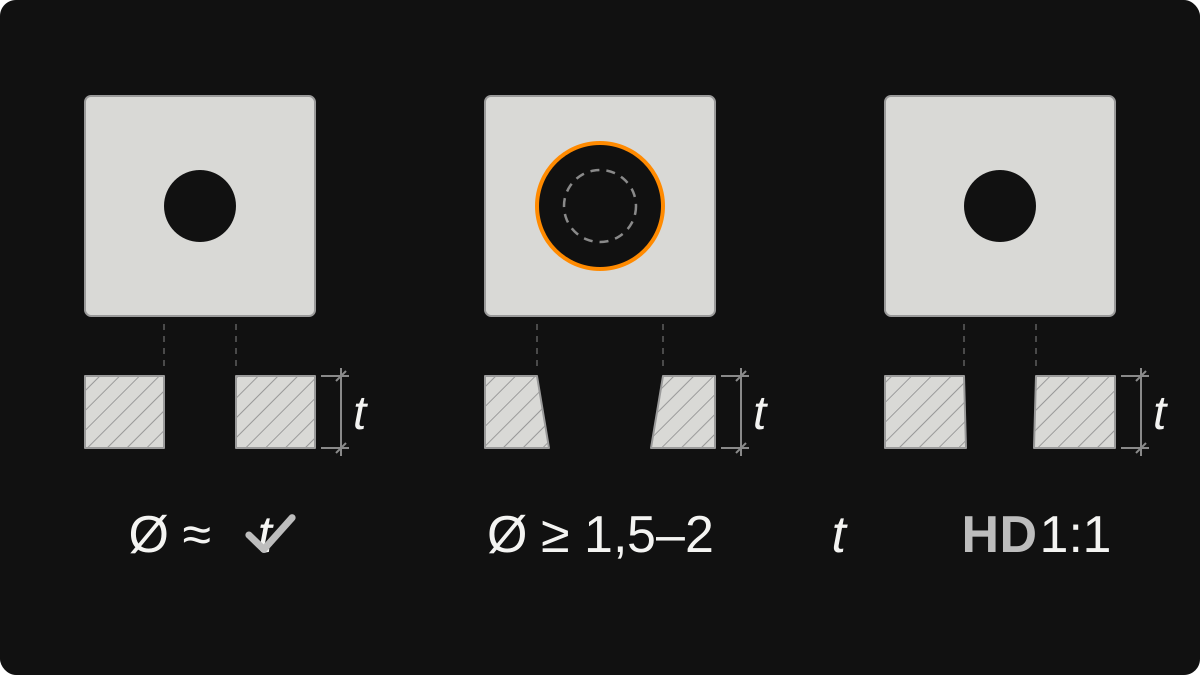
HD-плазма приближается к лазеру. Hypertherm заявляет, что технология True Hole даёт на углеродистой стали отверстия «под болт» диаметром, равным толщине листа (1:1). Kjellberg для своих систем называет 0,75:1 на листе от 5 мм. Это заявления производителей для отдельных систем, поэтому спросите у цеха с плазмой, на каком оборудовании он режет и какое минимальное отверстие гарантирует.
Кромка не идеально вертикальна: рез немного сужается книзу, и отклонение от прямого угла называют конусностью. ISO 9013:2017 делит отклонение от перпендикулярности на диапазоны от 1 (самый точный) до 5. Kjellberg относит лазер к диапазону 1, а HD-плазму — к 2–4. Hypertherm для своей плазмы X-Definition называет диапазон 2 на листе до 10 мм и 3 на более толстом. На толстом листе кромка лазера ухудшается, поэтому в таблице указано 1–2.
Для современной плазмы Kjellberg называет отклонение около 2°. По формуле «толщина × tg 2°» это 0,35 мм разницы между верхом и низом кромки на листе 10 мм и 0,7 мм на листе 20 мм. Дуга тянется за плазмотроном, поэтому мелкие контуры и внутренние углы плазма немного скругляет. Если сборка зависит от перпендикулярности, пропишите в чертеже диапазон по ISO 9013 или допуск перпендикулярности в миллиметрах.
Сварка. Плазма на сжатом воздухе насыщает кромку углеродистой стали азотом. При сварке он выделяется из расплава, и в шве появляются поры, поэтому слой снимают шлифовкой. О лазерной кромке производители расходятся. IPG пишет, что она часто готова к сварке, а Kjellberg — о стойкой оксидной плёнке, которую снимают перед сваркой или покрытием. Разница — в газе: азот оставляет кромку светлой, кислород даёт оксид.
Порошковая покраска. Порошковая краска хуже держится на оксидной плёнке, которая остаётся после реза кислородом на чёрной стали. Решение: резать азотом (кромка светлая, но газ дороже) или снять оксид дробеструйной обработкой либо травлением. Если деталь пойдёт на покраску, напишите об этом в заявке, учтём в расчёте.
Фаски. Плазма с поворотной головой режет фаску под сварку до 45–50°. Лазерный торец обычно прямой, фаску снимают отдельной операцией, например фрезером.
Можно. Каждую деталь узла режут тем способом, который даёт нужную точность дешевле.
Толстую опорную плиту режут плазмой, а кронштейны, фланцы и пластины того же узла — лазером, потому что им нужны ровные отверстия.
Плазма даёт контур с припуском, а отверстия и посадочные плоскости доводят сверлом и фрезером.
Когда допуск жёстче ±0,1 мм, деталь режут лазером с припуском и доводят на фрезере. В CMW точность позиционирования фрезерного ЧПУ — 0,05 мм: фрезеровка металла на ЧПУ.
В CMW после лазера деталь гнут на листогибочных станках (до 2500 мм), сваривают лазерной или обычной сваркой и красят порошком в печи до 7 м. Подробнее: гибка, сварка и порошковая покраска после резки.
Мы режем лазером: тонкие и средние детали узла вырежем в CMW, а если в комплекте есть толстая плита, для которой выгоднее плазма, скажем об этом при расчёте.
Что лучше, гидроабразивная или лазерная резка металла, зависит от того, можно ли нагревать деталь. Гидроабразивная резка — струя воды с абразивом без нагрева: она берёт любой материал и не меняет структуру металла, но медленнее и дороже лазера и плазмы. Газокислородная резка нужна для очень толстой стали: ISO 9013 охватывает для неё 3–300 мм, кромка грубая, а зона нагрева большая. Гильотина режет только прямые линии, зато быстро: ею нарезают полосы и прямоугольные заготовки. Сравнение этих способов с лазером по параметрам — на странице лазерной резки: гидроабразив и гильотина в сравнении.
Семь пунктов помогут выбрать способ резки и быстро получить расчёт.
Есть чертёж. Пришлите DXF, DWG или PDF в масштабе 1:1 и напишите, какой нужен допуск и какая кромка. Требования к файлу: как подготовить чертёж, а для лазера — макет и DXF для лазерной резки.
Чертежа нет. Пришлите фото, эскиз или описание: простой эскиз конструктор переведёт в DXF бесплатно.
Недостатки плазменной резки металла — широкий рез и более грубая кромка: допуск ±0,5–1 мм, конус, заусенцы снизу, минимальное отверстие 1,5–2 толщины листа. На воздухе кромка углеродистой стали насыщается азотом, и в сварном шве появляются поры. Мелкие детали и точные посадки обычной плазмой обычно не делают.
Недостатки лазерной резки — более высокая цена метра от 3 мм и требования к листу. По рыночным прайсам лазерный рез в 2–3 раза дороже плазменного. Вблизи предела мощности кромка грубеет. Лист должен быть чистым, без ржавчины и праймера, а размер детали ограничен полем станка: в CMW это 1500×3000 мм.
На волоконном лазерном станке неметаллы обычно не режут: фанеру, МДФ, акрил и пластик мы режем фрезером с ЧПУ, а лазером по ним гравируем. Наш волоконный лазер режет металл: сталь, нержавейку, алюминий, оцинковку, латунь и медь. Плазме тоже нужен токопроводящий материал, поэтому неметаллы ей недоступны.
Метр плазменной резки металла стоит около 10–11 грн на листе 1–2 мм, 28 грн на 10 мм и 51 грн на 20 мм. Это медианы публичных прайсов украинских цехов без металла и врезок, ориентировочно. Врезка на 20 мм добавляет около 9 грн за каждый контур.
Лазер и плазма режут листы от 0,5 мм, но верхняя граница у них разная. ISO 9013:2017 классифицирует качество лазерного реза до 32 мм, плазменного — до 150 мм, хотя мощные лазеры режут и толще. На лазерах 3 кВт в CMW режем сталь до 12 мм, нержавейку и алюминий до 8 мм, а более толстый металл — на лазере 12 кВт. Предельную толщину назовём при расчёте.
Не нашли ответа? Напишите в Telegram или позвоните.
Пришлите чертёж, фото или описание детали: в рабочее время ответим за 30 минут и назовём цену резки.